Когда речь заходит о качественной очистке металла, стекла или камня, многие мастера и производственники сразу вспоминают про пескоструйные камеры, ведь именно это оборудование позволяет добиться идеальной поверхности в закрытом контуре, защищая оператора и окружающую среду от абразивной пыли. Если вы только начинаете погружаться в тему или планируете модернизацию цеха, то полезно изучить подробный каталог https://kurs-peskostrui.ru/collection/peskostruynye-kamery, чтобы понять разнообразие существующих решений и не ошибиться с базовой комплектацией. В этой статье мы не просто перечислим сухие характеристики, а разберем всю «кухню» пескоструйной обработки изнутри, объясняя сложные технические нюансы простым языком, чтобы вы могли уверенно выбирать оборудование, настраивать его и избегать типичных проблем, которые часто возникают у новичков и даже у опытных специалистов при переходе на новые типы абразивов.
Многие ошибочно полагают, что пескоструйная камера — это просто железный ящик с перчатками, но на самом деле это сложная инженерная система, где каждый элемент, от сопла до фильтра, играет критическую роль в производительности и качестве финишной отделки. Мы подробно рассмотрим, чем отличаются инжекторные модели от напорных, почему рециркуляция абразива является ключом к экономии бюджета, и как правильно организовать вентиляцию, чтобы видимость в рабочей зоне оставалась идеальной даже при интенсивной нагрузке. Наша цель — дать вам исчерпывающие знания, которые превратят процесс очистки из рутинной обязанности в высокотехнологичный и предсказуемый результат, независимо от того, работаете ли вы с мелкими деталями или крупногабаритными конструкциями.
Что такое пескоструйная камера и зачем она нужна в современном производстве
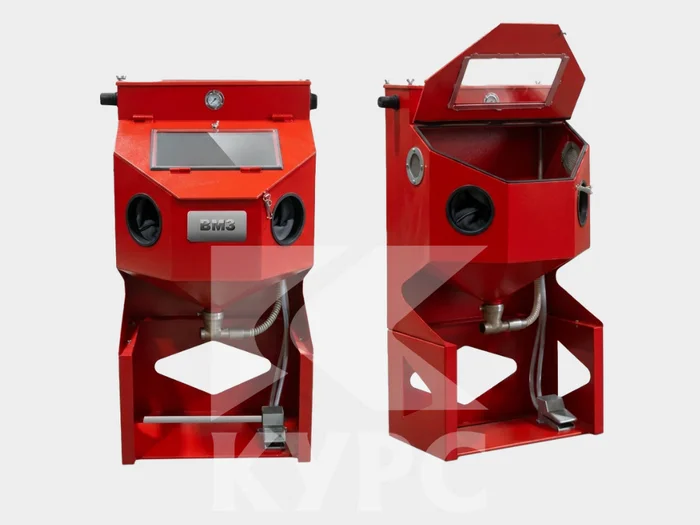
Пескоструйная камера представляет собой герметичное технологическое оборудование, предназначенное для абразивной обработки поверхностей внутри изолированного объема, что кардинально отличает её от открытой пескоструйки на улице или в общем цеху. Главная фишка такой установки заключается в создании контролируемой среды, где оператор защищен от рикошета абразива и вредной пыли, а сам абразивный материал не разлетается по всему помещению, загрязняя соседние станки и продукцию. Это не просто вопрос чистоты, это вопрос соблюдения норм охраны труда и экологической безопасности, которые становятся всё строже с каждым годом, вынуждая предприятия переходить на замкнутые циклы обработки.
Применение таких камер выходит далеко за рамки банальной очистки ржавчины, хотя это и остается самой массовой задачей. Современные установки позволяют выполнять матирование стекла для декора, создание шероховатости на пластике перед склеиванием, удаление облоя с литейных форм, подготовку титановых сплавов в авиакосмической отрасли и даже деликатную реставрацию исторических артефактов. Универсальность метода достигается за счет возможности тонкой настройки параметров: меняя тип абразива, давление воздуха и диаметр сопла, можно получить как агрессивное снятие толстого слоя окалины, так и ювелирно точное сатинирование драгоценных металлов, не повредив основу.
Важно понимать, что камера решает проблему стабильности качества, которая недостижима при ручной обработке на открытом воздухе. Внутри бокса поддерживается постоянная температура и влажность, нет ветра, который мог бы изменить траекторию струи, и нет посторонних включений, попадающих на поверхность вместе с уличным песком. Это гарантирует, что первая деталь и тысячная деталь будут обработаны идентично, что критически важно для серийного производства и нанесения последующих покрытий, таких как порошковая краска или гальваника, адгезия которых напрямую зависит от чистоты и профиля поверхности.
Фундаментальные различия между инжекторными и напорными установками
Это самый важный технический момент, который нужно усвоить перед покупкой, потому что ошибка здесь приведет либо к переплате за избыточную мощность, либо к невозможности выполнить поставленные задачи. Инжекторная (эжекторная) схема работает по принципу всасывания: поток воздуха, проходящий через сопло, создает разрежение и подтягивает абразив из бункера снизу, смешиваясь с ним уже в воздушном потоке. Такая система проще, дешевле и легче в обслуживании, но она имеет физический предел по производительности и кинетической энергии удара частиц, так как часть энергии воздуха тратится на само всасывание и ускорение смеси.
Напорная схема устроена иначе: абразив находится в герметичной емкости под давлением, равным давлению магистрали, и подается в сопло принудительно, смешиваясь с воздухом непосредственно перед выходом. Это позволяет передавать абразиву практически всю энергию компрессора, обеспечивая в 3-5 раз большую производительность и возможность работы с тяжелыми фракциями на больших расстояниях. Напорные камеры незаменимы для глубокой очистки толстого слоя коррозии, удаления старых многослойных покрытий и работы с высокопрочными материалами, но они требуют более мощного компрессора, сложной системы автоматики и стоят значительно дороже.
| Характеристика | Инжекторная камера | Напорная камера |
|---|---|---|
| Принцип подачи абразива | Всасывание эжектором | Принудительная подача под давлением |
| Производительность | Низкая / Средняя | Высокая / Очень высокая |
| Расход воздуха | Умеренный | Высокий |
| Стоимость оборудования | Бюджетная | Премиум / Промышленная |
| Сложность обслуживания | Простая | Требует квалификации |
| Типичное применение | Матирование, легкая очистка, декор | Окалина, ржавчина, масштабные работы |
Выбор между этими двумя типами должен основываться исключительно на ваших технологических задачах и объеме работ, а не на желании сэкономить или, наоборот, купить «самое крутое». Для мастерской по тюнингу авто или изготовления сувениров инжектора будет более чем достаточно, и напорная установка там просто будет простаивать, пожирая электричество. А вот для завода металлоконструкций или судоремонтной верфи инжектор станет узким местом, которое затормозит весь производственный цикл, поэтому здесь экономия на типе привода недопустима.
Ключевые компоненты системы и их влияние на результат
Камера — это организм, и если один орган болит, страдает всё тело, поэтому давайте разберем анатомию этого оборудования детально. Начнем с сопла, которое является расходным элементом номер один и напрямую определяет форму факела, скорость частиц и расход воздуха. Материал сопла подбирается под тип абразива: для песка и купершлама подойдет керамика или карбид кремния, а для стальной дроби и корунда нужен только карбид бора или вольфрамовый сплав, иначе отверстие разобьет за пару часов работы. Диаметр сопла должен строго соответствовать производительности вашего компрессора: слишком большое сопло вызовет падение давления и потерю ударной силы, а слишком маленькое не даст выйти на нужную скорость обработки.
Система рекуперации и очистки абразива — это сердце экономической эффективности камеры. Без неё вы будете работать как из пушки по воробьям, постоянно закупая новый материал и утилизируя отходы. Рекуперация может быть механической (шнеки, скребковые транспортеры) или пневматической (вакуумная элевация), и выбор зависит от типа абразива и конструкции пола. Качественная система сепарации отделяет годную фракцию от пыли и разрушенных частиц, возвращая в работу только кондиционный материал, что снижает расход абразива на 70-90% по сравнению с прямоточными системами. Кроме того, чистый абразив меньше изнашивает сопла и шланги, создавая двойную экономию.
Фильтрационная система отвечает за видимость и безопасность, и её нельзя недооценивать. При работе образуется огромное количество мелкодисперсной пыли, которая мгновенно заполняет объем камеры, если вентиляция слабая. Современные камеры оснащаются картриджными фильтрами с импульсной продувкой, которые автоматически очищаются сжатым воздухом, поддерживая постоянное разрежение внутри бокса. Важно, чтобы площадь фильтрации была подобрана с запасом, иначе фильтры быстро забьются, тяга упадет, и оператор перестанет видеть деталь, что приведет к браку и риску травм. Также стоит обратить внимание на систему освещения: светодиодные светильники должны быть защищены прочным стеклом и расположены так, чтобы минимизировать тени и блики, обеспечивая равномерную засветку рабочей зоны.
Особенности конструкции корпуса и внутренней защиты
Корпус камеры принимает на себя основной удар абразивного потока, отраженного от обрабатываемой детали, и его долговечность зависит от качества футеровки. Голый металл проживет недолго, поэтому внутренние стенки обязательно облицовываются износостойкими материалами: резиной, полиуретаном, марганцовистой сталью или керамической плиткой. Резина хороша для легких абразивов и гасит шум, полиуретан универсален и устойчив к порезам, а металлическая футеровка необходима для тяжелых напорных камер, работающих со стальной дробью. Правильная защита стен не только продлевает жизнь оборудованию, но и предотвращает попадание продуктов износа корпуса в абразивную смесь, что могло бы испортить обрабатываемую поверхность.
Герметичность конструкции — еще один критический параметр, который часто игнорируется при изготовлении бюджетных моделей. Любая щель в дверях, лючках или стыках панелей становится источником пыления в цех и потери давления внутри камеры. Двери должны иметь надежные прижимы и качественные уплотнители, способные выдержать тысячи циклов открывания и закрывания. Особое внимание уделяется смотровым окнам: они должны быть выполнены из многослойного триплекса или иметь сменные защитные пленки, так как обычное стекло матируется за считанные минуты. Удобство доступа внутрь для обслуживания и загрузки деталей также влияет на общую эффективность: широкие двери, поворотные столы и тележки экономят время оператора и снижают физическую усталость.
Выбор абразивного материала: основа технологии
Абразив — это инструмент, которым вы «рисуете» на поверхности, и от его свойств зависит всё: профиль шероховатости, скорость снятия слоя, остаточные напряжения и даже цвет получаемой поверхности. Песок (кварцевый) сегодня используется всё реже из-за высокого содержания свободной двуокиси кремния, вызывающей силикоз, и низкой стойкости. Ему на смену пришли синтетические шлаки (купершлак, никельшлак), которые тверже, острее и безопаснее, но являются одноразовыми материалами, непригодными для рециркуляции в камерах. Для камерного использования идеально подходят многооборотные абразивы, которые сохраняют свои свойства после сотен циклов.
- Стальная дробь и колотая дробь: Классика для напорных камер. Дробь создает округлый профиль и упрочняет поверхность (наклеп), а колотая дробь дает острые грани для лучшей адгезии краски. Требует мощной системы сепарации для удаления осколков.
- Электрокорунд (оксид алюминия): Самый универсальный абразив для камер. Острый, твердый, химически инертный, подходит для нержавейки, алюминия, стекла и керамики. Не оставляет железных включений, что критично для коррозионностойких сталей.
- Карбид кремния: Экстремально твердый и дорогой материал для специальных задач. Используется для обработки твердых сплавов, гранита, технической керамики. Имеет высокую хрупкость, но невероятную режущую способность.
- Стеклянные микросферы: Деликатный абразив для финишной обработки, создания бархатистой матовой поверхности без изменения размеров детали. Идеален для алюминиевых профилей и медицинских инструментов.
- Пластиковый абразив: Мягкая очистка композитов, пластика и окрашенных поверхностей без повреждения основы. Применяется в авиации для снятия ЛКП с алюминиевых обшивок.
При выборе абразива всегда учитывайте совместимость с материалом детали и требованиями заказчика к профилю поверхности. Нельзя обрабатывать нержавейку стальной дробью, если изделие будет работать в агрессивной среде, так как внедренные частицы железа станут очагами коррозии. Также важно соблюдать фракционный состав: слишком крупный абразив может деформировать тонкостенные детали, а слишком мелкий не справится с толстой окалиной. Ведите журнал учета абразива, фиксируя расход и качество обработки, чтобы эмпирически подобрать оптимальный вариант для каждой операции.
Техника безопасности и организация рабочего места
Безопасность в пескоструйной камере — это не формальность, а условие выживания бизнеса и здоровья персонала. Абразивная струя обладает колоссальной энергией и способна нанести тяжелейшие травмы за доли секунды, поэтому работа без средств индивидуальной защиты категорически запрещена. Оператор должен использовать специальный костюм из плотной ткани или кожи, усиленные перчатки, защитную обувь и, самое главное, шлем с принудительной подачей очищенного воздуха. Обычные респираторы не подходят, так как они не защищают глаза и лицо от ударов частиц и не обеспечивают достаточный воздухообмен в условиях высокой запыленности.
Организация пространства вокруг камеры тоже требует внимания. Зона загрузки и выгрузки должна быть отделена от зоны обработки, чтобы пыль не разносилась по цеху. Необходимо предусмотреть место для хранения абразива в сухом виде, так как влага — главный враг пескоструйного процесса, вызывающий комкование и засорение системы. Компрессорная группа должна располагаться в отдельном помещении или быть надежно изолирована, чтобы шум и вибрация не мешали работе, а масло из ресивера не попадало в магистраль. Обязательна установка влагомаслоотделителей и осушителей воздуха, так как даже капли воды в абразивной смеси могут привести к остановке работы и порче дорогостоящего оборудования.
Регулярное техническое обслуживание — залог безопасности и бесперебойной работы. Перед каждой сменой проверяйте состояние шлангов, соединений и защитных стекол, немедленно заменяя изношенные элементы. Контролируйте работу систем вентиляции и аварийной остановки, проводите тесты на герметичность и эффективность фильтрации согласно регламенту. Обучайте персонал не только правилам работы, но и действиям в чрезвычайных ситуациях, таким как разрыв шланга или отказ вентиляции. Помните, что большинство несчастных случаев происходит из-за самоуверенности и пренебрежения простыми правилами, поэтому культура безопасности должна быть заложена в основу производственных процессов.
Типичные проблемы и способы их решения
Даже самое дорогое оборудование может капризничать, и умение диагностировать неисправности экономит время и деньги. Одна из самых частых жалоб — снижение производительности, когда камера вроде бы работает, но снимает материал медленно. Причина обычно кроется в износе сопла (диаметр увеличился, давление упало), засорении фильтра абразива, утечках воздуха в соединениях или недостаточной мощности компрессора. Проверьте манометры на выходе из ресивера и непосредственно перед соплом: разница более 1-1,5 бар говорит о проблемах в магистрали или регуляторе.
Плохая видимость в камере чаще всего связана с переполнением пылесборника, отказом клапанов импульсной продувки или неправильной настройкой расхода воздуха на аспирацию. Иногда проблема банальна: защитная пленка на стекле помутнела и требует замены. Если абразив начинает «плеваться» или подаваться неравномерно, ищите влагу в системе, проверьте уровень материала в бункере и состояние дозирующего клапана. В инжекторных системах часто изнашивается эжекторная втулка, что нарушает геометрию потока и снижает эффективность всасывания.
| Симптом | Вероятная причина | Рекомендуемое действие |
|---|---|---|
| Падение давления в сопле | Износ сопла, утечка, слабый компрессор | Замерить диаметр, проверить соединения, добавить ресивер |
| Пыль в камере, плохая видимость | Забиты фильтры, отказ продувки | Очистить/заменить картриджи, проверить электроклапаны |
| Неравномерная подача абразива | Влага, засор, износ дозатора | Проверить осушитель, продуть систему, заменить детали |
| Быстрый износ футеровки | Неправильный материал, угол атаки | Подобрать стойкость под абразив, изменить технику |
| Поверхность загрязнена включениями | Грязный абразив, износ шлангов | Заменить абразив, проверить внутреннее покрытие шлангов |
Не забывайте вести журнал ремонтов и замен расходников: это поможет выявить системные проблемы и оптимизировать складские запасы. Если проблема повторяется регулярно, возможно, оборудование эксплуатируется в режиме, превышающем его проектные возможности, и требуется либо изменение технологии, либо апгрейд узлов. Консультация с производителем или сервисной службой часто помогает найти неочевидные причины поломок, связанные с особенностями конкретной модели или партии комплектующих.
Экономическая эффективность и расчет окупаемости
Покупка пескоструйной камеры — это инвестиция, которая должна приносить прибыль или ощутимую экономию, поэтому перед приобретением стоит провести честный расчет. Учитывайте не только стоимость самого бокса, но и цену компрессора, монтажа, пусконаладки, первого комплекта абразива и СИЗ. К операционным расходам добавьте электроэнергию (компрессор — главный потребитель), стоимость фильтров, сопел, футеровки и утилизации отходов. Сравните эти цифры с текущими затратами на аутсорсинг пескоструйки или ручную обработку болгарками и щетками, включая потери времени, брак и простои.
Практика показывает, что собственная камера окупается за 6-18 месяцев при регулярной загрузке, но этот срок сильно зависит от грамотности эксплуатации. Экономия абразива за счет рекуперации может сократить расходы на материалы в 5-10 раз, а автоматизация загрузки-выгрузки повышает пропускную способность на 30-50%. Не забывайте учитывать нематериальные выгоды: независимость от подрядчиков, контроль качества, возможность брать срочные заказы и улучшение имиджа предприятия в глазах клиентов. Для многих компаний наличие собственной пескоструйной камеры становится конкурентным преимуществом, позволяющим расширить ассортимент услуг и повысить маржинальность.
Однако будьте реалистичны: если объемы работ малы и нерегулярны, своя камера может стать обузой, генерирующей убытки на обслуживании и амортизации. В таких случаях лучше рассмотреть аренду оборудования, кооперацию с соседними предприятиями или использование мобильных установок. Тщательно анализируйте свой производственный план на 2-3 года вперед, учитывая сезонность и перспективы роста рынка. Гибкость и адаптивность важнее обладания техникой ради техники, и иногда лучшее решение — это отсутствие собственной камеры до момента, когда она действительно станет необходима.
Будущее технологий абразивной обработки
Индустрия не стоит на месте, и современные пескоструйные камеры становятся умнее, чище и эффективнее. Тренд на цифровизацию проникает и сюда: появляются модели с датчиками контроля давления, расхода абразива и состояния фильтров, передающими данные в систему управления производством. Это позволяет перейти от реактивного обслуживания к предиктивному, предотвращая простои до их возникновения. Роботизированные манипуляторы начинают заменять операторов в рутинных операциях, обеспечивая стабильность качества и освобождая людей для более сложных задач, требующих принятия решений.
Экологические требования стимулируют развитие технологий беспылевой обработки и замкнутых циклов использования абразива. Разрабатываются новые виды биоразлагаемых абразивов и методы сухой очистки льдом (криобластинг), которые не оставляют вторичных отходов и подходят для чувствительных поверхностей. Энергоэффективные компрессоры с частотным регулированием и рекуперацией тепла снижают углеродный след процесса, что становится важным фактором при участии в тендерах и работе с международными партнерами. Будущее за интегрированными решениями, где камера является частью единого цифрового и экологического контура предприятия.
Подводя итог, хочется сказать, что пескоструйная камера — это мощный инструмент, раскрывающий свой потенциал только в руках знающего и ответственного пользователя. Изучайте матчасть, экспериментируйте с режимами, не бойтесь задавать вопросы производителям и коллегам, делитесь опытом. Качество поверхности начинается не с покупки дорогого железа, а с понимания физики процесса и уважения к технологии. Надеемся, эта статья стала для вас полезным путеводителем в мире абразивной обработки и помогла сделать первый шаг к мастерству и эффективности.